全自动化控制在轻质石膏墙板生产中的应用与矿山机电控制设备选型

全自动化控制在轻质石膏墙板生产中的应用与矿山机电控制设备选型
一、引言
轻质石膏墙板作为一种新型绿色建筑材料,具有重量轻、强度高、隔热隔音、施工便捷等优点,广泛应用于装配式建筑与室内隔墙工程。随着建筑工业化进程加快,传统半自动化甚至人工操作为主的生产模式已难以满足规模化、高品质、低成本的生产需求。将全自动化控制技术引入轻质石膏墙板生产线,并配套适用于石膏矿山开采与原料制备环节的矿山机电控制设备,是提升整体产业水平的关键路径。
二、轻质石膏墙板生产工艺概述
轻质石膏墙板的生产一般包括原料破碎与粉磨、石膏煅烧、配料搅拌、浇注成型、凝结固化、脱模切割、干燥养护、成品包装等工序。各工序之间存在严格的时序与配比关系,原料含水率、煅烧温度、搅拌时间、浇注速度、固化温湿度等参数直接影响墙板的强度、密度与尺寸精度。因此,生产过程对控制系统的实时性、稳定性与协调性提出了较高要求。
三、全自动化控制系统的总体架构
全自动化控制系统通常采用“管理层—监控层—现场层”三层架构:
- 管理层:由工控机或服务器构成,运行生产管理系统(MES),负责生产计划下达、配方管理、质量追溯与设备档案管理。
- 监控层:以PLC(可编程逻辑控制器)或DCS(分布式控制系统)为核心,配合上位机SCADA组态软件,实现全线设备的联锁控制、参数设定、趋势记录与报警管理。
- 现场层:包括变频器、伺服驱动器、传感器、执行机构、称重仪表、料位计等,直接与被控对象连接,完成数据采集与动作执行。
三层之间通过工业以太网(如Profinet、EtherCAT、Modbus TCP)进行通信,保证数据传输的实时性与可靠性。
四、关键工序的自动化控制要点
4.1 原料制备与配料控制
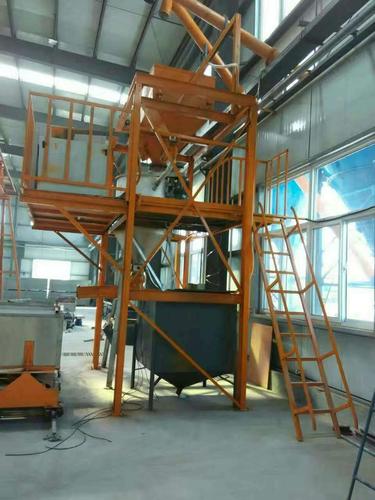
石膏原料的破碎、粉磨与计量是保证墙板质量的基础。采用失重式喂料机与高精度称重传感器,配合PLC闭环控制,可实现石膏粉、轻骨料、添加剂和水的精确配比,配比误差控制在±0.5%以内。配料环节还应引入在线水分检测,根据原料含水率自动修正加水量。
4.2 搅拌与浇注控制
搅拌工序需严格控制搅拌时间与转速,采用变频调速电机驱动搅拌机,根据浆料稠度传感器反馈自动调整搅拌参数。浇注环节采用伺服驱动的定量浇注系统,与成型模具的运行速度同步,实现连续均匀浇注,避免出现空鼓与分层缺陷。
4.3 凝固固化与切割控制
石膏浆料的凝结时间受温度、外加剂掺量影响较大,可通过温度传感器与在线稠度监测,动态调整养护环境的温湿度。固化达到预定强度后,由自动切割机完成定长切割,切割机构采用伺服定位,切割精度可达±1mm。
4.4 干燥与成品输送控制
干燥窑内的温度、湿度与风速采用多变量PID控制,保证墙板含水率均匀达标。成品输送线通过光电传感器与PLC联锁,实现自动分拣、码垛与包装。
五、矿山机电控制设备在石膏原料环节的应用
轻质石膏墙板的生产离不开稳定的石膏原料供应,而石膏矿山的开采与初加工环节同样需要可靠的机电控制设备支撑:
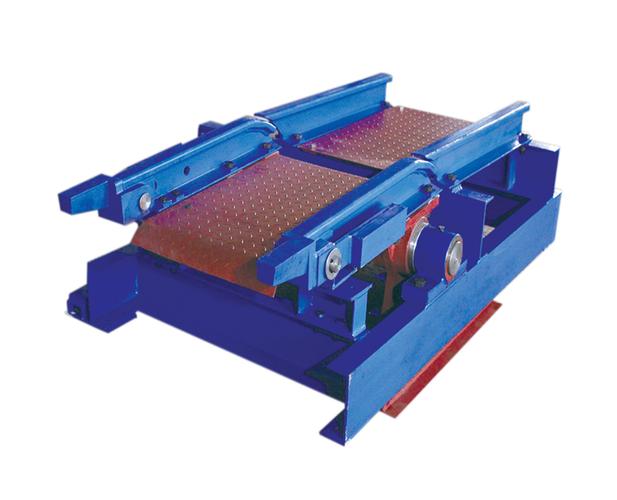
- 矿山提升与运输设备控制:提升机、带式输送机采用变频驱动与PLC联锁保护,具备过载、断带、跑偏、打滑等故障自动停机功能。
- 破碎与筛分设备控制:破碎机、振动筛的电机启停顺序由PLC逻辑控制,配合电流监测实现堵料报警与自动反车。
- 除尘与通风设备控制:矿山粉尘治理设备采用压差传感器与风机变频联动控制,在保证除尘效果的同时降低能耗。
- 供电与保护系统:矿山变电所配置综合保护装置,对接地、过流、漏电等故障实时监测,并将数据上传至集中监控平台,与厂区生产控制系统实现信息共享。
- 集中控制与远程运维:通过工业环网将矿山现场设备接入中央控制室,实现“地面集中控制、井下无人值守”的运行模式,提升矿山环节的自动化水平与安全性。
六、系统集成与效益分析
将墙板生产线的全自动化控制系统与矿山机电控制设备纳入统一的工业网络平台,可实现从原料开采到成品出厂的全流程数据贯通。其主要效益体现在:
- 产品质量稳定:配比与工艺参数自动控制,减少人为因素波动,产品合格率显著提升;
- 生产效率提高:全线联锁与自动切换缩短了工序间隔,产能利用率提高;
- 能耗与人工成本降低:变频调速与优化控制策略减少无效能耗,现场操作人员大幅减少;
- 安全水平提升:矿山与生产现场的关键设备具备完善的故障诊断与联锁保护,降低事故风险;
- 可追溯性增强:生产数据全程记录,便于质量追溯与工艺持续改进。
七、
全自动化控制技术为轻质石膏墙板生产提供了高效、稳定、可追溯的运行保障,而矿山机电控制设备的合理选型与集成则是原料环节稳定供应的基础。随着工业物联网、边缘计算与人工智能技术的深入应用,石膏墙板生产线有望向自适应优化与预测性维护方向进一步发展,推动整个石膏建材行业向智能化、绿色化迈进。